Rilson tömítés
Ningbo Rilson Sealing Material Co., Ltd IS a biztonságos és megbízható biztosítására szentelt Folyadék -tömítő rendszerek üzemeltetése, kínálat Ügyfelek a megfelelő tömítési technológiában megoldások.
A hidrokrakkoló töltésvezetékén lévő síró karima ritkán jelenti be magát. Először halvány szénhidrogén-szagként jelenik meg a sétányon, sötét foltként a szigetelésen, vagy egy hőképként, amely két fokkal melegebb, mint a fejléc többi része. Mire látható permetté válik, az egység nem tervezett leállást tervez, és egy pár száz dollárba kerülő kötés egy hét gyártásba került vele.
Először a rövid válasz: az olaj és gáz utáni tömítéseknél a szivárgást ritkán okozza a rossz tömítésanyag. Ezeket egy olyan tömítés okozza, amely a specifikációs lapon megfelelőnek tűnt, de a tényleges csatlakozáshoz rossz volt – rossz méretek, a töltőanyag, amely nem tudta túlélni a hőmérsékleti ciklust, nem elegendő a csavarterhelés, vagy olyan beszerelési sorrend, amely egyenetlenül hagyta a terhelést a karima körül.
A cikk további része bemutatja, hogy mely tömítésstílusok felelnek meg melyik downstream szolgáltatásoknak, mit szabályoznak valójában a vonatkozó szabványok, és azokat a gyakorlati részleteket, amelyek eldöntik, hogy egy kötés túlél-e egy ötéves futást.
A Downstream a kútfej után mindent lefed: finomítói folyamategységeket, petrolkémiai és vegyi üzemeket, tárolóterminálokat, rakodóállványokat és elosztó csővezetékeket. A tömítésstílusok átfedésben vannak a felfelé használtakkal, de az üzemi profil nem.
Három különbség vezet a legtöbb tömítési döntéshez.
A lépték is számít. A MarketsandMarkets becslése szerint az olaj- és gázipari tömítések globális piaca 2018-ban nagyjából 5,7 milliárd USD-t tett ki, amely az előrejelzések szerint 2023-ra eléri a 6,4 milliárd USD-t, és a kereslet nagyobb hányadát a feldolgozó üzemek teszik ki, nem pedig a fúróhelyek.
Öt tömítéstípus fedi le az alsó karimás csatlakozások túlnyomó többségét. A gyakorlatban lényeges különbségek a csavarterhelési igény, a mennyezet hőmérséklete és az, hogy a kötés elviseli-e az újragyártást.
| Tömítés stílus | Tipikus downstream szolgáltatás | Praktikus ablak | Szünet után használja újra |
|---|---|---|---|
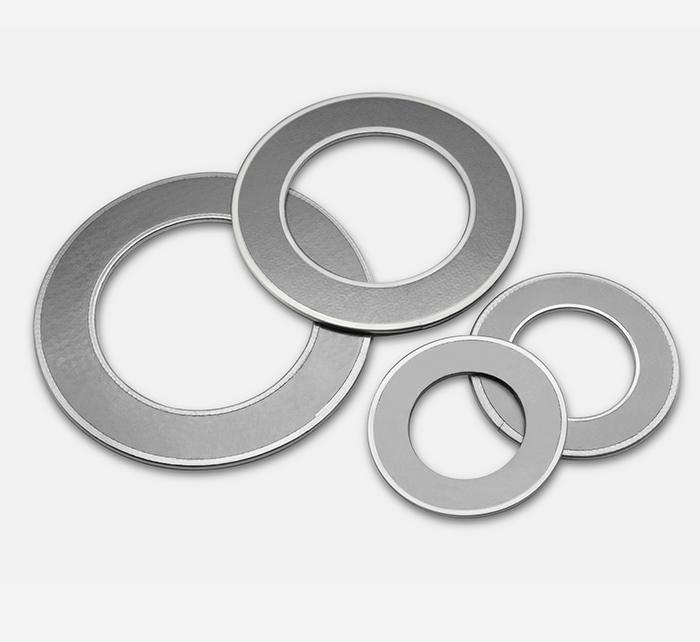
| Nem fémlemez (szál, grafit, PTFE) | Használati víz, kenő- és tömítőolaj, alacsony nyomású szénhidrogén, tartálypark csővezetékei | osztály 150–300; rostlemezeket körülbelül 200 °C-ra, grafitlemezeket körülbelül 450 °C-ra | Nem |
| Spirális tekercs (SS316 tekercselés plusz töltőanyag) | Folyamatcsövek, szivattyúk, oszlopok, a finomítói karimák többsége | osztály 150–2500; 450 °C-ig kriogén grafit töltőanyaggal | Nem |
| Kammprofil (fogazott mag és puha felület) | Hőcserélő héjak és csatornák, magas hőmérsékletű és ciklusos karimák | 300–2500 osztály; körülbelül 500 °C-ig | A magot néha újra lehet nézni |
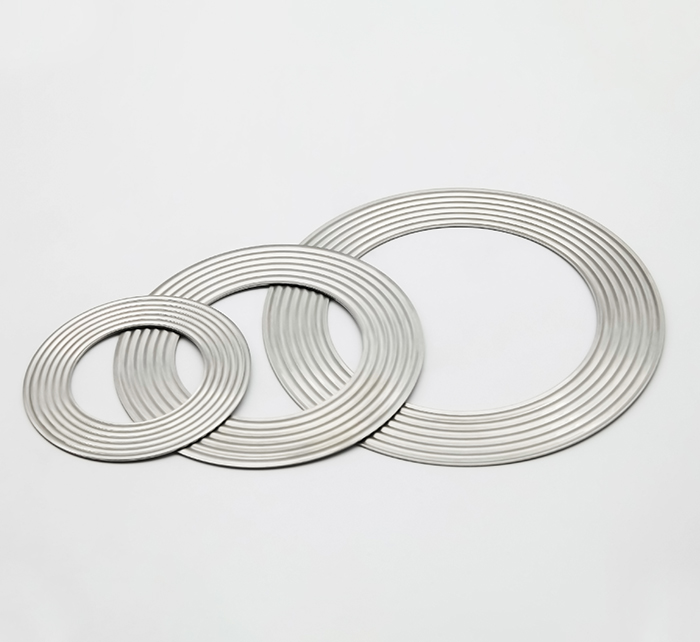
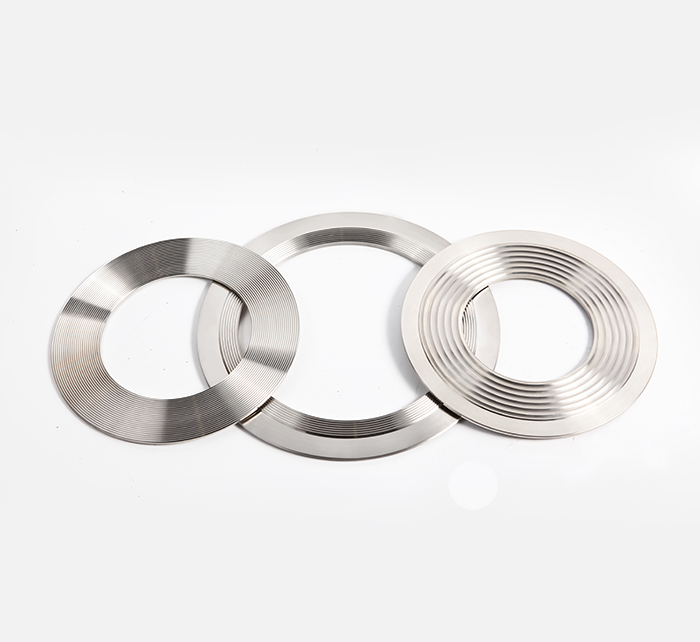
| Hullámos fém | Keskeny karimák, alacsony csavarterhelés, hőcserélő burkolatok | Mérsékelt nyomás, jó hőciklus alatt | Néha, ellenőrzés után |
| Gyűrűs csatlakozás (tömör fémgyűrű, hornyolt karima) | Nagynyomású hidrogén, nagy integritású bekötések, kiváló minőségű csövek | 900 és magasabb osztály; körülbelül 650 °C-ig fémgyűrűvel | Igen, ha a tűrés- és keménységi határokon belül van |
 Spirális tekercses tömítések finomítói és vegyi karimás kötésekhez A fém tekercselésű, lágy töltőanyagokkal és finomítói, vegyi és elektromos karimás kötések stílusaival rendelkező spiráltekercses tömítések kategória áttekintése. Termék megtekintése →
A legtöbb finomítói technológiai csővezetéknél továbbra is a spirálisan tekercselt tömítés marad az alapértelmezett választás, mert ez egyszerre két dolgot egyensúlyoz ki: a lágy töltőanyag végzi a tömítést, míg a V-alakú fém tekercs biztosítja a visszarugót, amely hűtés közben tartja a terhelést a csatlakozáson. Ahol a csavar terhelése korlátozott, vagy a karima keskeny, a hullámos fém vagy kammprofil szerkezetek általában jobban illeszkednek, mint egy nehezebb tömítést a kötésbe erőltetni.
A kiválasztás általában a karima névleges értékével és a tervezési hőmérséklettel kezdődik, de négy változó határozza meg, hogy a csatlakozás valóban kitart-e: a rendelkezésre álló csavarterhelés, a homlokzati állapot, a közeg és a korrózió, valamint az átfordulások között várható hőciklusok száma.
A hőmérséklet csak a fele a képnek. A 450 °C-os tömítés folyamatos üzemben továbbra is meghibásodhat egy olyan egységben, amely kéthetente 200 °C és 400 °C között ingadozik, mert az számít, hogy a tömítés az eredeti csavarterhelésből mennyit ad vissza, amikor a kötés összehúzódik.
A felületkezelés a leggyakrabban hiányzó változó az átfutás során. A 3,2–6,3 µm Ra fogazott burkolathoz előírt spirálisan tekercselt tömítés nagyon eltérően viselkedik sima, kopott vagy hornyolt felületen, és karima felületkezelése és állapota gyakran megmagyarázza, hogy egy azonos tömítés miért tömít az egyik karimán, és miért sír a másikon.
A downstream beszerzések általában szabványokat neveznek meg, nem pedig márkákat, így segít megtudni, hogy mindegyik valójában mit szabályoz.
A szállító papírmunkája a pecsételőírás részét képezi. Az a tömítés, amely nem vezethető vissza a rozsdamentes acél tanúsított hőjére vagy egy dokumentált töltőanyag-tételre, kockázatos elem a savanyú vagy hidrogénes szervizhézagban, függetlenül attól, hogy milyen jól néz ki a rajz.
A Ningbo Rilson Sealing Material Co., Ltd. például az ISO 9001:2015 szabvány szerint működik, és rendelkezik API 6A terméktanúsítvánnyal, és olyan ipari csoportok beszállítójaként ismerték el, mint a GE, a Shell és az ExxonMobil. Ezek a jóváhagyások hasznos szűrőt jelentenek a szállító minősítése során, mivel egy hosszú ellenőrzőlistát tömörítenek egyetlen kérdésbe.
Két stílus dominál, amikor a nyomásosztály, a hőmérséklet vagy a kerékpározás puhább tömítéseket tol ki az ablakon.
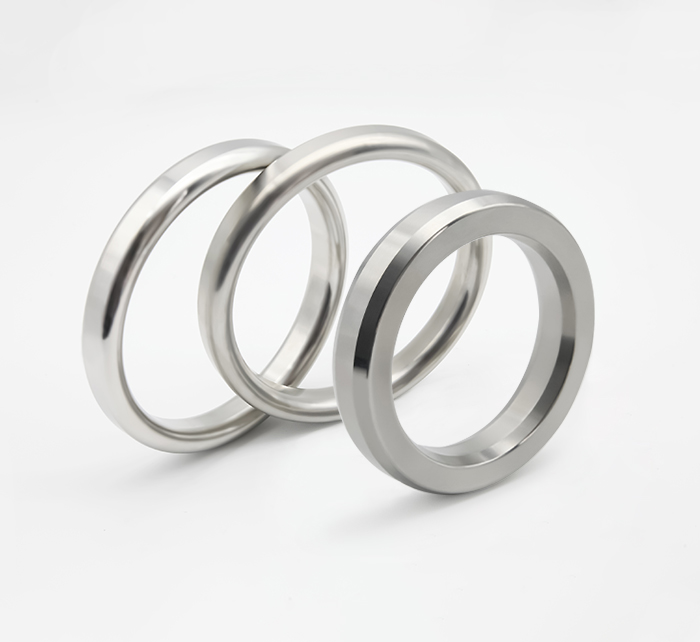
A megmunkált fémgyűrű és a karima felületén lévő horony között egy gyűrűs csatlakozás tömít. Nincs lágy töltőanyag, amely bármit kompenzálna, éppen ezért működik a nagynyomású hidrogénben és a nagy integritású rögzítésekben – és ezért is megy gyorsan tönkre, ha a horony megkarcolódik, a gyűrű túl van a tűréshatáron, vagy a csavarok nincsenek egyenletesen felhúzva. A csavarterhelési követelmények magasak, és a hornyot ellenőrizni kell, nem feltételezni.
 Gyűrűs csuklótömítések nagynyomású olaj-, gáz- és petrolkémiai szolgáltatásokhoz Fém RTJ tömítések nagynyomású és magas hőmérsékletű tömítéshez, R, RX, BX, IX lencsével és gumibevonattal. Termék megtekintése →
A kammprofil tömítés fogazott fémmagot használ, mindkét oldalon vékony puha felülettel. Úgy viselkedik, mint egy hibrid: kisebb csavarterhelésre van szüksége, mint egy gyűrűs csatlakozásnak, jól regenerálódik a hőciklus során, és kezeli a hőcserélő héjak és a csatornafedelek körüli karimás csatlakozásokat, ahol a spirálisan tekercselt tömítés a határ közelében működne.
A hőcserélők kis területre koncentrálják a tömítési problémákat. A tömítés a héjperem és a csatorna vagy fedőlemez között helyezkedik el, a hőmérséklet-gradiens a csatlakozáson keresztül meredek, és a csavarterhelésnek egyszerre két oldalt kell tartania. A hőcserélő tömítéseket általában egységenként komplett készletként adják meg, így a köteg összes csatlakozását együtt cserélik ki, és a csavarok terhelése egyensúlyban marad.
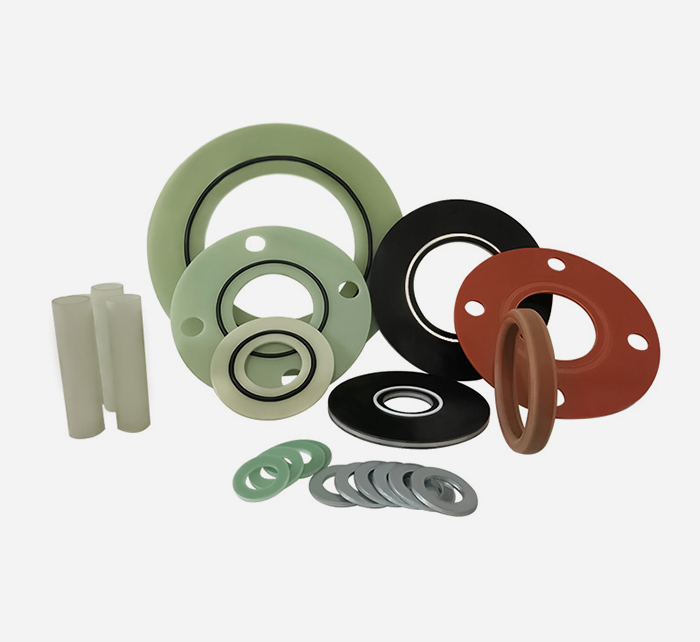
A szigetelő tömítéskészletek egy másik problémát oldanak meg. Ahol a csővezeték katódos védelmet élvez, a vezető karimás csatlakozás korróziós hellyé válik, és egy szigetelőkészlet szigetelő tömítéssel, hüvelyekkel és alátétekkel megszakítja ezt az elektromos utat. A lezárási kötelezettség nem figyelemre méltó; az elektromos integritás nem az, és egyetlen hiányzó szigetelő alátét az egész telepítést meghiúsítja.
 Egyedi hőcserélő tömítések héj-, cső- és lemezegységekhez Egyedi fémburkolatú és kammprofil hőcserélő tömítések petrolkémiai, energiaipari, tengeri hűtő- és ipari hűtőberendezésekhez. Termék megtekintése →
Az ipari csavarkötéses útmutatás, beleértve az ASME PCC-1-et is, ugyanazon üzenethez konvergál: a tömítés ritkán a leggyengébb láncszem – az összeállítás az. A következőképpen néz ki egy gyakorlati szekvencia a downstream fordulathoz.
Az újrahúzás, miután az egység elérte az üzemi hőmérsékletet, néha megfelelő, néha nem, a tömítés típusától és az eljárástól függően. Az írott módszer követése többet számít, mint a megszokás.
Az árajánlatok késése ebben az iparágban szinte mindig a hiányzó közös adatokra vezethető vissza. A következők egy üzenetben történő elküldése eltávolítja az oda-vissza váltás nagy részét.
Ismételt rendelések esetén megéri az eredeti specifikáció megőrzése a fájlban – ez megakadályozza az "egyenértékű" helyettesítést, amely csendesen megváltoztatja a töltőanyag minőségét.
A downstream tömítés jobban jutalmazza az előkészítést, mint a prémium anyagokat. A megfelelő tömítésstílus kiválasztása a szervizhez, a karima és a csavar terhelésének ellenőrzése, valamint az írásos összeszerelési eljárás követése több szivárgást akadályoz meg, mint a specifikációs lap egyetlen frissítése.
A finomítói és petrolkémiai üzemeltetők számára, akik megbízható tömítéspartnert szereznek be, Ningbo Rilson Sealing Material Co., Ltd. 20 000 m²-es gyártóüzeméből spiráltekercses, gyűrűs csatlakozást, kammprofil, hullámos fém, nem fém, hőcserélő és szigetelő tömítéseket tervez és gyárt a tömítés alapanyagai mellett.
Rilson tömítés
Ningbo Rilson Sealing Material Co., Ltd IS a biztonságos és megbízható biztosítására szentelt Folyadék -tömítő rendszerek üzemeltetése, kínálat Ügyfelek a megfelelő tömítési technológiában megoldások.
Copyright © Ningbo Rilson Sealing Material Co., Ltd. Minden jog fenntartva.