Rilson tömítés
Ningbo Rilson Sealing Material Co., Ltd IS a biztonságos és megbízható biztosítására szentelt Folyadék -tömítő rendszerek üzemeltetése, kínálat Ügyfelek a megfelelő tömítési technológiában megoldások.
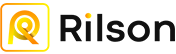
Egy karbantartó mérnök aláír egy 6 hüvelykes, 300-as osztályú szénacél karimát 400 F-os szervizelésre, majd figyeli, hogy az illesztés sírjon az első felfűtés során. A karima rendben van. Az ugyanabban a dobozban érkezett tömítés csak környezeti feltételekre volt alkalmas, a két számot senki sem tette egymás mellé.
A rövid válasz: a tervezési nyomásérték az a maximális nyomás, amelyet az alkatrész tartalmazhat meghatározott hőmérsékleten . Csökkentse le a hőmérsékletet, és a szám nem jelent semmit, mert a hőemelkedéssel a besorolások csökkennek, néha több mint 70 százalékkal.
Ebbe a kifejezésbe két ötlet van belecsomagolva, és ezek szétválasztása megakadályozza a legtöbb vitát a projekten.
A tervezési nyomás az Ön által választott bemenet. Az ASME B31.3 megköveteli, hogy a csőrendszer tervezési nyomása lefedje a normál üzemben várható legsúlyosabb egybeeső nyomást és hőmérsékletet. A technológiai üzemek gyakorlatában a mérnökök általában a maximális üzemi nyomás 110 százaléka vagy üzemi nyomás plusz 25 psi értékre állítják be, majd felkerekítik egy működőképes értékre. Az irányadó kód, az ügyfél specifikációja vagy a biztonsági szelep beállított nyomása mindig felülmúlja ezt a szokást.
A tervezési nyomásérték egy olyan kimenet, amelyet meg kell nézni. Ez az a nyomás, amelyet a megvásárolt alkatrész tartalmazhat azon a hőmérsékleten, amelyet ténylegesen látni fog. A karimák az ASME B16.5 vagy B16.47, a szelepek az ASME B16.34, a tömítések pedig a gyártó karimaosztály szerinti minősítéséből származnak. A minősítés a hardverhez tartozik, nem az Ön folyamatához.
A két számnak a teljes működési borítékon egy vonalban kell lennie, nem csak az adatlapra nyomtatott tervezési ponton.
Ezek folyamatosan összekeverednek, és a rossz ajánlatot tartalmazó rendelés általában rossz terméket szállít.
| Term | Mit jelent | Tipikus kapcsolat | Honnan származik |
|---|---|---|---|
| Üzemi nyomás | Normál egyensúlyi nyomás a vezetékben | Alapérték | Folyamattervezés |
| Tervezési nyomás | A falvastagsághoz és az alkatrészek kiválasztásához használt nyomás | Üzemi nyomás felett, tartalékkal | ASME B31.3, projekt specifikáció |
| MAWP | Egy alkatrész megengedett legnagyobb üzemi nyomása megadott hőmérsékleten | A komponens szabványa határozza meg, nem a folyamat | ASME B16.5, B16.34, VIII |
| Hidrosztatikus próbanyomás | Rövid távú igazolási teszt a vonal üzembe helyezése előtt | Tervezési nyomáson felül, csak ideiglenesen | ASME B31.3 VI. fejezet |
A csapda a próbanyomás. Az a kötés, amely környezeti feltételek mellett tíz percig a tervezett nyomás 1,5-szeresét tartja fenn, semmit sem bizonyít 750 F-on, ötven hőciklus után.
A „300-as osztály” kimondása nem jelent nyomást. Az ASME B16.5-től az NPS 24-ig terjedő méretekhez méret- és nyomáskategóriát nevez meg. A kategória mögött megengedhető nyomás két további változótól függ: a karima anyagának anyagcsoportszámától és az üzemi hőmérséklettől.
A legszélesebb körben használt csoportnál, az 1.1-es szénacélcsoportnál a 100 F névleges értékek így néznek ki:
Az értékek az ASME B16.5 nyomás-hőmérséklet besorolási táblázataiból származnak az 1.1 csoport szénacéljaira vonatkozóan. Változtasd meg az anyagcsoportot, és mindegyik eltolódik.
Ugyanaz a Class 150 Group 1.1 karima, amely 100 F-on 285 psi-t tesz lehetővé, 800 F-on csak 80 psi-t tesz lehetővé. Ez 72 százalékos csökkenést jelent, és ez a karima méreteinek, a csavarméretnek vagy az alkatrészszámnak a megváltoztatása nélkül történik.
Az ok kohászati. A folyáshatár a hőmérséklet emelkedésével csökken, és nagyjából 600 F felett a kúszás és a csavar lazítása elkezdi felemészteni a kötést összetartó csavarterhelést. A besorolási táblázat valójában egy táblázat az anyagszilárdságról, amelyet a hőmérséklet csökkent, és a tetejére egy margót alkalmaznak.
Öt szokás választja el a helytálló minősítési ellenőrzést a sikertelentől.
A névleges karimás csatlakozás egy rendszer, és a tömítés az egyetlen olyan alkatrész, amely deformálódik. A csavarozás biztosítja a terhelést, a peremfelületek elosztják, a tömítés pedig tömítőfeszültséggé alakítja át.
Egy csavarozott karimás csatlakozás robbantott izometrikus képe. A tervezési nyomásérték a teljes szerelvényre vonatkozik: mindkét karimára, a csavarozásra és a köztük lévő tömítésre. Ha a tömítés a tervezési hőmérsékleten nem tud illeszkedő feszültséget kifejteni, akkor a karima osztályozása elméletivé válik.
A 900-as osztályú karima nem adja át a 900-as teljesítményt annak, ami a felületei közé van csavarozva. A a tömítőanyagok fizikai tulajdonságai , mint például a keménység és a szakítószilárdság, ugyanúgy alakítják a kialakítást, mint a nyomásosztály. Három konstrukció fedi le a legtöbb névleges illesztést.
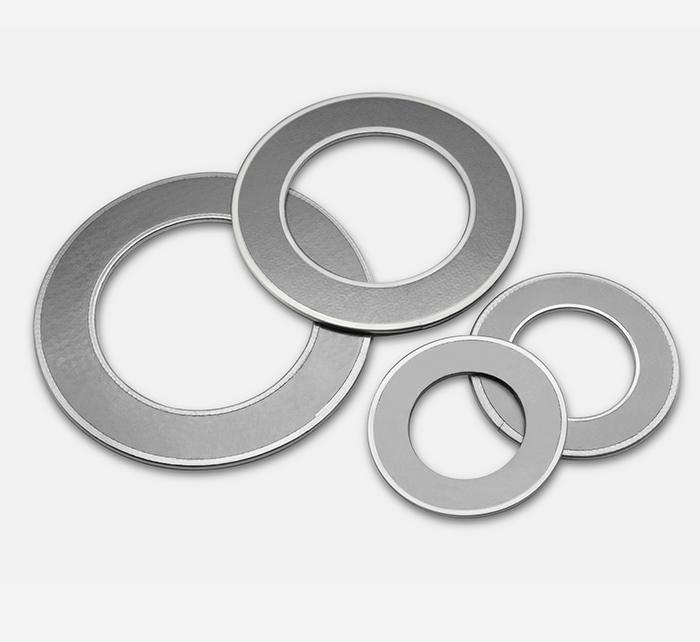
Spirálisan tekercselt fémszalag puha töltőanyaggal, általában belső és külső gyűrűvel. Nagyjából a 150-től a 2500-as osztályig terjednek egy széles hőmérsékleti sávban, és tolerálják a hőciklus során előforduló kis peremelfordulásokat. A töltőanyag beállítja a mennyezetet: rugalmas grafit a magas hőmérséklethez, PTFE az agresszív vegyszerekhez, csillám vagy kerámia 850 F felett.
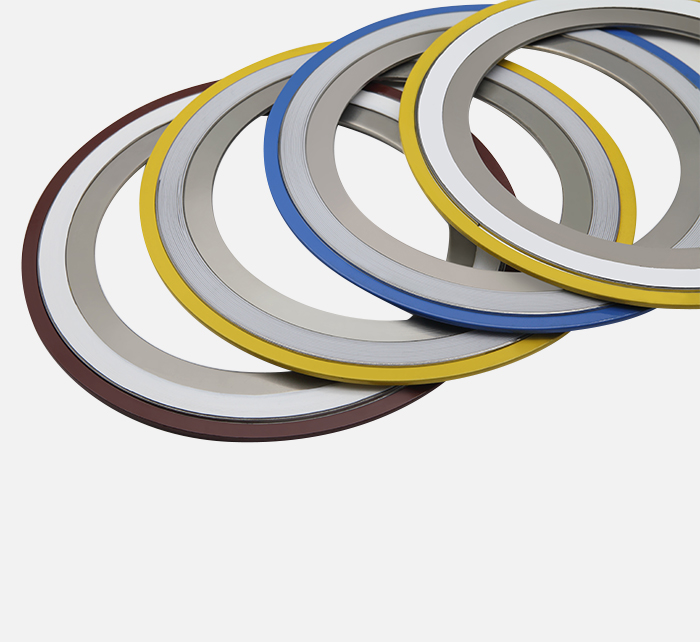 Spirális seb tömítések Spirális sebtömítések t PTFE töltőanyaggal Termék megtekintése →
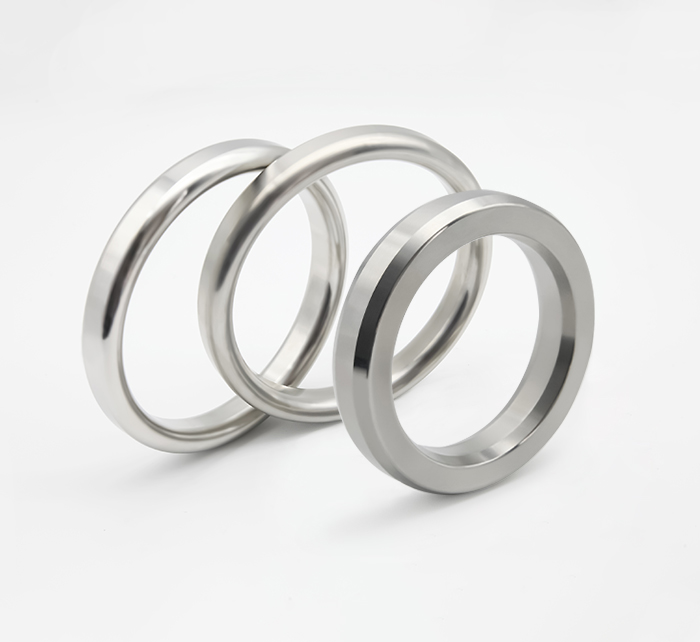
A 900-as osztály felett vagy a hidrogénben gazdag és erősen ciklikus üzemben gyakran a gyűrűs tömítések fém-fém ékelése az egyetlen praktikus megoldás. A tömítést úgy érik el, hogy a tömítés illeszkedik a horonyba, így a horony méretei, felületi minősége és a tömítés keménysége éppúgy számítanak, mint maga a nyomásosztály.
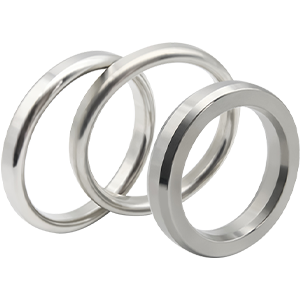 Gyűrűs csuklótömítések A gyűrűs tömítéseket kőolajiparban, valamint fúró- és olajgáz-előállító berendezésekben való használatra fejlesztették ki. Ezek a tömítések alkalmasak a nagy teljesítményű... Termék megtekintése →
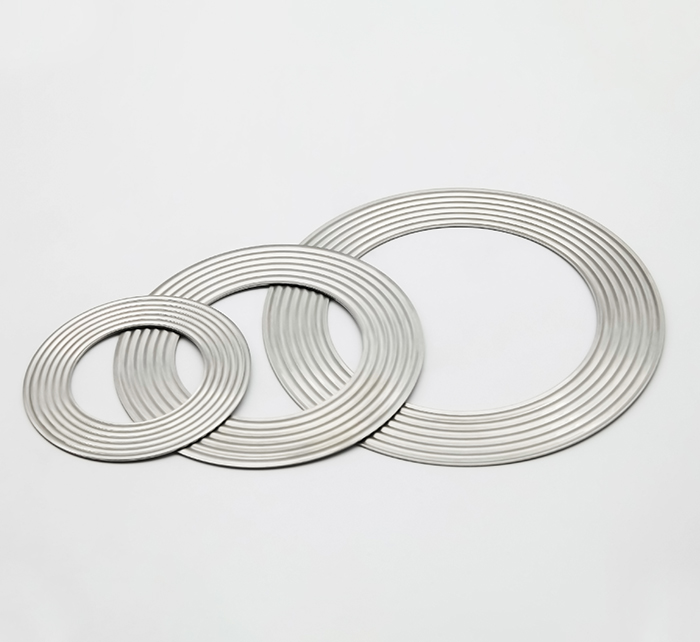
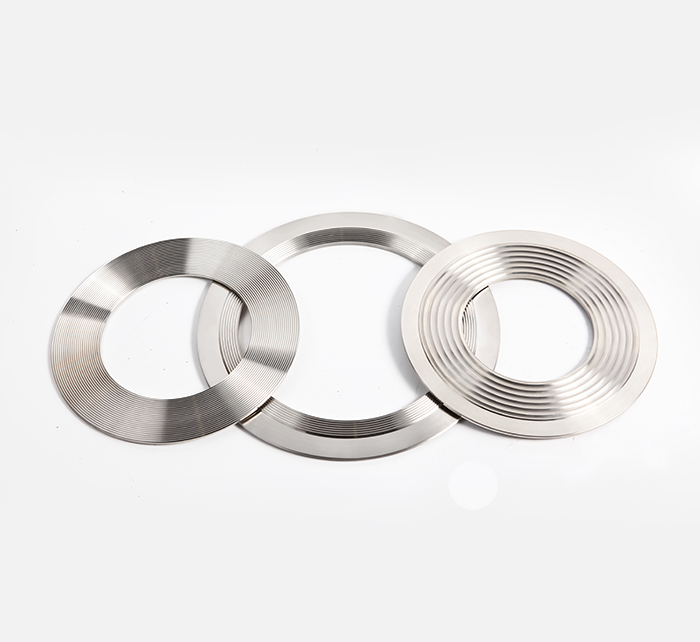
Fogazott fémmag puha fedőréteggel. A teljesen fémből készült tömítésekhez hasonlóan nagy feszességet viselnek, de kisebb csavarterheléssel tömítenek, és gyakran felújítják, nem pedig cserélik. Használhatók hőcserélőkhöz és minden olyan csatlakozáshoz, ahol a csavarokhoz való hozzáférés korlátozott.
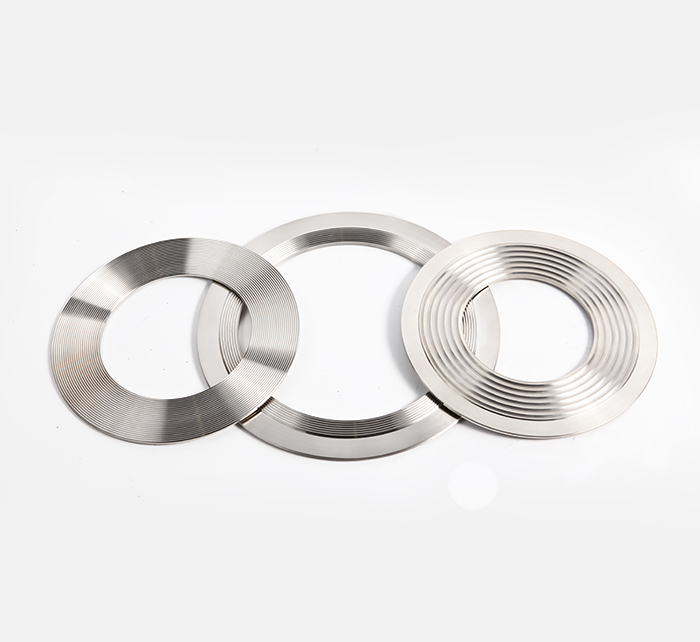 Kammprofil tömítések Kammprofil tömítés laza külső gyűrűvel Termék megtekintése →
A tervezési nyomás az az érték, amelyet a rendszerhez az üzemi feltételek alapján választ ki. A tervezési nyomásérték a megvásárolt alkatrész megengedett nyomása adott hőmérsékleten. A névleges értéknek meg kell egyeznie vagy meg kell haladnia a tervezési nyomást minden üzemi hőmérsékleten.
A 150. osztályú, 1.1 csoportba tartozó szénacél 100 F nyomáson 285 psi, de 400 F nyomáson csak 200 psi. Ezért a 300 psi-es állapothoz legalább 300. osztály szükséges, vagy egy másik anyagcsoportot kell ellenőrizni ugyanazon ASME B16.5 táblázat alapján.
Nem. Az osztálybesorolás az alkatrészek nyomástartó képességét írja le. A szivárgás a tömítés illesztési feszültségétől, a csavarok terhelésétől, a karima felületének felületétől és a beépítés minőségétől függ, amelyek közül egyiket sem az osztályszám szabályozza.
Az ASME B31.3 megköveteli, hogy a tervezési nyomás fedje a normál üzemben várható legsúlyosabb egybeeső nyomást és hőmérsékletet. Az általános eljárási gyakorlat szerint a maximális üzemi nyomás 110 százaléka vagy üzemi nyomás plusz 25 psi a nagyobb.
Mivel a táblázatok anyagcsoportszám szerint vannak indexelve. A szénacél, az gyengén ötvözött acél és a rozsdamentes minőségek hőmérsékleten eltérő megengedett feszültséggel rendelkeznek, így az azonos 150-es osztályú karimák különböző nyomásokat hordozhatnak.
A tömítés nem változtatja meg a karima besorolását, de eldönti, hogy a csatlakozás valóban megtartja-e. A töltőanyag és a burkolóanyagok beállítják a hőmérsékleti mennyezetet, és amint a mennyezet áthalad, a csatlakozás elveszíti az illeszkedési feszültséget, függetlenül a karima osztályától.
A megfelelő tervezési nyomásérték megszerzése többnyire abból áll, hogy minden nyomásértéket párosítanak a hőmérséklettel, és ellenőrizni kell az egész szerelvényt, nem csak a karimát. Ningbo Rilson tömítőanyag spiráltekercses, gyűrűs kötés, kammprofil, hullámos fém, nem fém és hőcserélő tömítéseket gyárt, és a karima osztályból, az anyagcsoportból és az egybeeső üzemi hőmérsékletből dolgozik, nem pedig egyetlen címsorszámból. Küldje el ezt a három részletet érdeklődésével, és a tömítési konstrukció megerősíthető azzal a besorolással, amelynek a kötésnek ténylegesen meg kell felelnie.
Rilson tömítés
Ningbo Rilson Sealing Material Co., Ltd IS a biztonságos és megbízható biztosítására szentelt Folyadék -tömítő rendszerek üzemeltetése, kínálat Ügyfelek a megfelelő tömítési technológiában megoldások.
Copyright © Ningbo Rilson Sealing Material Co., Ltd. Minden jog fenntartva.